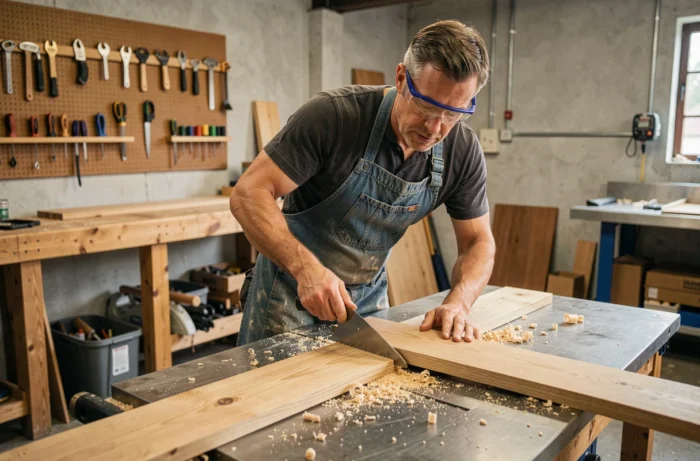
Der Längsschnitt folgt der Holzfaser, der Querschnitt durchtrennt sie. Zwei grundlegende Handgriffe, zwei unterschiedliche mechanische Logiken, die die Wahl des Sägeblatts, die Einstellung der Maschine und die Qualität des Endergebnisses bestimmen. Die beiden zu verwechseln oder ungeeignetes Werkzeug zu verwenden, führt zu Ausbrüchen, Brandstellen an der Kante und einem vorzeitigen Verschleiß der Zähne.
Zahngeometrie und Sägeblatt: Was sich zwischen Längs- und Querschnitt ändert
Ein für den Längsschnitt konzipiertes Kreissägeblatt hat wenige Zähne, die oft weit auseinander stehen, mit einem ausgeprägten positiven Anstellwinkel. Diese aggressive Konfiguration reißt die Fasern in ihrer Länge ab, ohne Späne zwischen den Zähnen zu sammeln. Die Vorschubgeschwindigkeit bleibt hoch, der Motor wird weniger belastet.
Im Gegensatz dazu hat ein für den Querschnitt vorgesehenes Blatt eine höhere Zahnanzahl (oft das Doppelte oder mehr) und einen flacheren Anstellwinkel, manchmal negativ bei bestimmten Modellen. Jeder Zahn schneidet die Fasern senkrecht, was einen feineren Kontakt erfordert, um ein Ausreißen zu vermeiden. Das Ergebnis: ein sauberer Schnitt, ohne sichtbare Ausbrüche an den Flächen des Panels oder der Platte.
Einige als “universell” oder “kombiniert” bezeichnete Blätter versuchen einen Kompromiss. Sie wechseln zwischen Gruppen von Zähnen mit unterschiedlichen Geometrien. Die Rückmeldungen aus der Praxis gehen hier auseinander: Für präzise Arbeiten (Schreinerei, Furnieren) bleibt ein spezielles Blatt vorzuziehen, während ein Gelegenheitsheimwerker mit einem vielseitigen Modell ohne erhebliche Qualitätsverluste auskommen kann.
Um die Unterscheidung zwischen diesen beiden Schnittarten zu vertiefen, detailliert der Leitfaden für Längs- und Querschnitte die visuellen Hinweise, die es ermöglichen, schnell zu erkennen, welches Blatt je nach Faserverlauf zu verwenden ist.
Tischkreissäge oder Gehrungssäge: Welches Werkzeug für welchen Schnitt
Die Tischkreissäge ist im Längsschnitt unschlagbar. Der Parallelanschlag hält das Werkstück während der gesamten Schnittlänge in konstantem Abstand zum Blatt. Bei Massivholzplatten oder großen Paneelen ist sie das Referenzwerkzeug. Der Parallelanschlag bestimmt die Regelmäßigkeit des Längsschnitts, weit mehr als die Motorleistung.
Die Gehrungssäge hingegen ist für den Querschnitt und Gehrungsschnitte optimiert. Das Werkstück bleibt fixiert, das Blatt senkt sich auf das Holz. Dieses Prinzip begrenzt die Schnittlänge, garantiert jedoch eine Winkelgenauigkeit, die anders schwer zu erreichen ist.
Japanische Sägen: Eine unterschätzte manuelle Alternative
Japanische Sägen schneiden durch Ziehen, nicht durch Drücken. Diese Mechanik reduziert die Biegung des Blattes und erhöht die Präzision, insbesondere bei feinen Schnitten.
- Die Dozuki, mit starrem Rücken, eignet sich für präzise Querschnitte in schmalen Abschnitten (Zapfen, Verbindungen).
- Die Ryoba hat eine doppelte Zahnung: eine Seite für den Längsschnitt, die andere für den Querschnitt. Ein einziges Werkzeug ersetzt zwei verschiedene Blätter.
- Die Modelle mit feiner Zahnung erzeugen einen sehr dünnen Schnitt, was den Materialverlust reduziert und Anpassungen auf den Zehntelmillimeter erleichtert.
Die Arbeit mit dem Ziehen erfordert eine kurze, aber echte Einarbeitung. Der Druck sollte minimal bleiben, damit die Zahnung ohne Abweichungen arbeiten kann.
Einstellungen und häufige Fehler je nach Schnittrichtung
Beim Längsschnitt mit der Kreissäge wird die Blatt-Tiefe so eingestellt, dass die Zähne nur wenige Millimeter über das Werkstück hinausragen. Ein übermäßiges Überstehen erhöht das Risiko eines Rückschlags (Kickback) und mindert die Schnittqualität. Die Einstellung der Blatt-Tiefe auf das notwendige Minimum reduziert das Risiko eines Kickbacks.
Die Vorschubgeschwindigkeit ist ebenso wichtig wie die mechanische Einstellung. Ein zu schnelles Vorschieben eines Werkstücks beim Längsschnitt verursacht Brandstellen an der Kante, ein Zeichen dafür, dass das Holz zu lange mit den Zähnen in Kontakt bleibt, ohne ausreichend voranzukommen. Zu langsam erhitzt sich das Blatt und das Holz brennt ebenfalls. Der richtige Rhythmus erkennt man am gleichmäßigen Geräusch des Motors und an der Abwesenheit von dunklen Flecken an der Kante.
Ausbrüche beim Querschnitt: Ursachen und Gegenmaßnahmen
Das Ausreißen der Fasern am Ausgang des Blattes ist der häufigste Mangel beim Querschnitt. Zwei Techniken begrenzen dieses Problem:
- Ein Stück opferholz (Martyrium) gegen die Ausgangsfläche des Werkstücks pressen. Das Blatt durchtrennt das Martyrium, bevor es das Werkstück verlässt, was die Fasern an Ort und Stelle hält.
- Ein Klebeband auf die Schnittlinie aufbringen. Das Band hält die oberflächlichen Fasern zurück und reduziert sichtbar die Ausbrüche, selbst mit einem Blatt mittlerer Zahnung.
- Ein Blatt mit wechselnder Zahnung und negativem Anstellwinkel verwenden, das die Fasern schneidet, bevor sie abtransportiert werden, anstatt sie auszureißen.
Neue europäische Vorschriften für Schneidemaschinen: Was sich 2027 ändert
Die Maschinenverordnung (EU) 2023/1230 wird die alte Maschinenrichtlinie ab dem 20. Januar 2027 ersetzen. Nach diesem Datum dürfen nur noch Maschinen, die den neuen Vorschriften entsprechen, auf dem europäischen Markt angeboten werden.
Für Tischkreissägen, Gehrungssägen und andere Geräte, die für Längs- und Querschnitte verwendet werden, verstärkt diese Entwicklung die Anforderungen an technische Dokumentation und Herstellerverantwortung. Die integrierten Sicherheitsfunktionen (einschließlich solcher, die künstliche Intelligenz nutzen) werden strenger geregelt.
Der Text führt auch die Verpflichtung ein, eine “verantwortliche Person in der EU” für jedes auf dem europäischen Markt verkaufte Schneidewerkzeug zu benennen, einschließlich importierter Produkte. Sägen, die ohne Konformität zur Verordnung 2023/1230 verkauft werden, dürfen nach Januar 2027 nicht mehr vermarktet werden. Für Käufer bedeutet dies, dass sie die Konformitätserklärung vor dem Kauf neuer Geräte ab diesem Datum überprüfen müssen.
Die Wahl zwischen Längs- und Querschnitt bleibt eine Frage des Faserverlaufs, des passenden Blattes und der Maschineneinstellung. Jede Kombination aus Werkzeug, Zahnung und Einstellung ergibt ein anderes Ergebnis. Das Testen an einem Abfallstück, bevor das endgültige Werkstück bearbeitet wird, bleibt die beste Qualitätsgarantie, unabhängig vom Erfahrungsgrad.