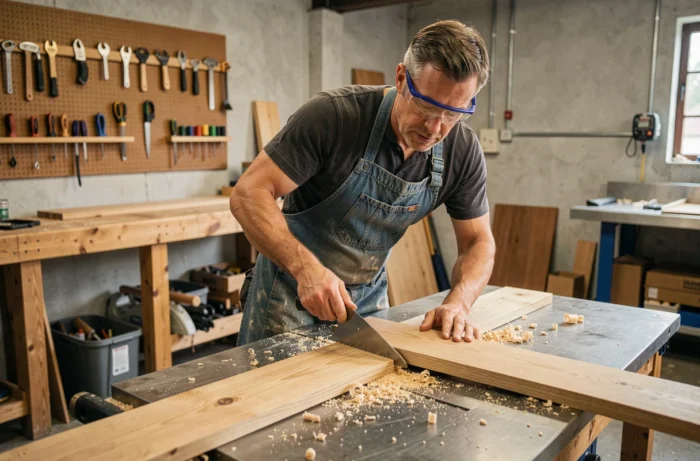
De lengtesnede volgt de draad van het hout, de dwarsdoorsnede snijdt erdoorheen. Twee fundamentele handelingen, twee verschillende mechanische logica’s die de keuze van het zaagblad, de instelling van de machine en de kwaliteit van het eindresultaat bepalen. De twee verwarren of een ongeschikt gereedschap gebruiken, leidt tot splinters, brandplekken op de rand en een voortijdige slijtage van de tanden.
Tanden en zaagbladgeometrie: wat verandert er tussen lengtesnede en dwarsdoorsnede
Een cirkelzaagblad dat is ontworpen voor lengtesnedes heeft weinig tanden, vaak ver uit elkaar, met een duidelijk positieve snijhoek. Deze agressieve configuratie trekt de vezels in hun lengte zonder zaagsel tussen de tanden op te hopen. De voortgangssnelheid blijft hoog, de motor hoeft minder te werken.
Omgekeerd vermenigvuldigt een blad dat bedoeld is voor dwarsdoorsneden de tanden (vaak het dubbele of meer) en heeft het een lagere snijhoek, soms negatief bij bepaalde modellen. Elke tand snijdt de vezels haaks, wat een fijnere contact vereist om het afscheuren te voorkomen. Het resultaat: een nette snede, zonder zichtbare splinters op de zijden van het paneel of de plaat.
Bepaalde zogenaamde “universele” of “combinatie” bladen proberen een compromis te sluiten. Ze wisselen groepen tanden met verschillende geometrieën af. De praktijkervaringen verschillen hierover: voor precisiewerk (meubelmakerij, fineer) blijft een speciaal blad de voorkeur hebben, terwijl een occasionele klusser zich kan redden met een veelzijdig model zonder noemenswaardige kwaliteitsverlies.
Om de onderscheid tussen deze twee soorten sneden verder te verdiepen, de gids voor lengtesneden en dwarsdoorsneden beschrijft de visuele aanwijzingen die het mogelijk maken snel te identificeren welk blad te gebruiken afhankelijk van de richting van de draad.
Tafelcirkelzaag of verstekzaag: welk gereedschap voor welk type snede
De tafelcirkelzaag blinkt uit in lengtesneden. De parallelle geleider houdt het werkstuk op een constante afstand van het blad gedurende de hele lengte van de snede. Op massieve houten platen of grote panelen is dit het referentiegereedschap. De parallelle geleider bepaalt de regelmaat van de lengtesnede, veel meer dan de kracht van de motor.
De verstekzaag is daarentegen geoptimaliseerd voor dwarsdoorsneden en hoeksneden. Het werkstuk blijft vast, het blad daalt op het hout. Dit principe beperkt de snijlengte maar garandeert een hoeksnede die moeilijk op een andere manier te bereiken is.
Japanse zagen: een onderschatte handmatige alternatieve
Japanse zagen snijden door te trekken, niet door te duwen. Deze mechaniek vermindert de buiging van het blad en verhoogt de precisie, vooral bij fijne sneden.
- De dozuki, met een stijve rug, is geschikt voor nauwkeurige dwarsdoorsneden in smalle secties (tenons, verbindingen).
- De ryoba heeft een dubbele tanding: één kant voor de lengtesnede, de andere voor de dwarsdoorsnede. Eén enkel gereedschap vervangt twee verschillende bladen.
- De modellen met fijne tanding produceren een zeer dunne zaagsnede, wat het materiaalverlies vermindert en aanpassingen tot op de tiende millimeter vergemakkelijkt.
Het werken met een trekzaag vereist een korte maar daadwerkelijke training. De druk moet minimaal blijven om de tanden zonder afwijking te laten werken.
Instellingen en veelvoorkomende fouten afhankelijk van de snijrichting
Bij lengtesneden op een cirkelzaag wordt de bladdiepte ingesteld zodat de tanden slechts enkele millimeters boven het werkstuk uitsteken. Een te grote uitsteking verhoogt het risico op terugslag (kickback) en vermindert de snijkwaliteit. De bladdiepte instellen op het minimaal noodzakelijke vermindert het risico op kickback.
De voortgangssnelheid is net zo belangrijk als de mechanische instelling. Te snel een werkstuk duwen tijdens een lengtesnede veroorzaakt brandplekken op de rand, een teken dat het hout te lang in contact blijft met de tanden zonder voldoende vooruitgang. Te langzaam, het blad oververhit en het hout verbrandt ook. Het juiste ritme wordt herkend aan het regelmatige geluid van de motor en de afwezigheid van donkere vlekken op de rand.
Splinters bij dwarsdoorsneden: oorzaken en oplossingen
Het afscheuren van vezels aan de uitgang van het blad is het meest voorkomende defect bij dwarsdoorsneden. Twee technieken beperken dit probleem:
- Een stuk offerhout (martyr) tegen de uitgangszijde van het werkstuk klemmen. Het blad snijdt door het offerhout voordat het het werkstuk verlaat, wat de vezels op hun plaats houdt.
- Een stuk afplakband aanbrengen op de snijlijn. Het tape houdt de oppervlakkige vezels vast en vermindert zichtbaar de splinters, zelfs met een blad met gemiddelde tanding.
- Een blad met afwisselende tanden met negatieve hoek gebruiken, dat de vezels snijdt voordat ze worden afgevoerd in plaats van ze af te scheuren.
Nieuwe Europese regelgeving voor snijmachines: wat verandert er in 2027
De Machines Regeling (EU) 2023/1230 vervangt de oude machinrichtlijn vanaf 20 januari 2027. Na deze datum kunnen alleen de machines die voldoen aan de nieuwe tekst op de Europese markt worden gebracht.
Voor tafelcirkelzagen, verstekzagen en andere apparatuur die wordt gebruikt voor lengtesneden en dwarsdoorsneden, versterkt deze evolutie de eisen voor technische documentatie en de verantwoordelijkheid van de fabrikant. De geïntegreerde veiligheidsfuncties (inclusief die met kunstmatige intelligentie) zullen strikter worden gereguleerd.
De tekst introduceert ook een verplichting om een “verantwoordelijke persoon in de EU” aan te wijzen voor elk snijgereedschap dat op de Europese markt wordt verkocht, inclusief geïmporteerde producten. Zagen die worden verkocht zonder conformiteit aan de regeling 2023/1230 kunnen na januari 2027 niet meer worden verhandeld. Voor kopers betekent dit dat ze de conformiteitsverklaring moeten controleren voordat ze nieuw materiaal kopen vanaf deze datum.
De keuze tussen lengtesnede en dwarsdoorsnede blijft een kwestie van de draadrichting, een geschikt blad en de machine-instelling. Elke combinatie van gereedschap-tanding-instelling levert een ander resultaat op. Testen op een reststuk voordat je het definitieve werkstuk aanpakt, blijft de beste kwaliteitsgarantie, ongeacht het niveau van de praktijk.