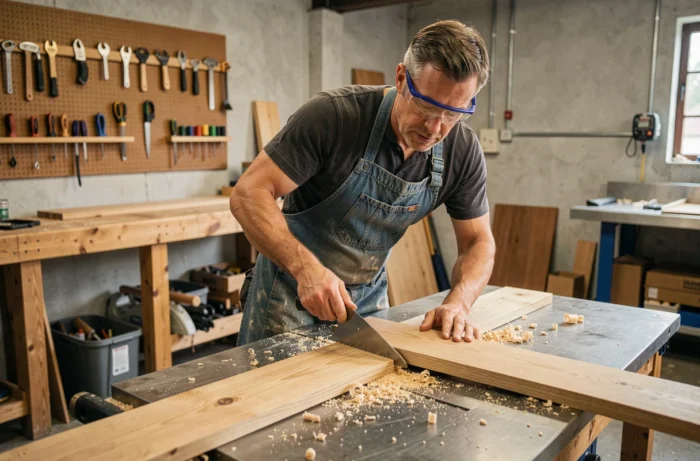
El corte longitudinal sigue la dirección de la madera, el corte transversal la atraviesa. Dos gestos fundamentales, dos lógicas mecánicas distintas que determinan la elección de la hoja, el ajuste de la máquina y la calidad del resultado final. Confundir los dos o utilizar herramientas inadecuadas genera astillas, quemaduras en el canto y un desgaste prematuro de la dentadura.
Dentadura y geometría de la hoja: lo que cambia entre corte longitudinal y transversal
Una hoja de sierra circular diseñada para el corte longitudinal tiene pocas dientes, a menudo espaciadas, con un ángulo de ataque positivo marcado. Esta configuración agresiva arranca las fibras en su longitud sin acumular aserrín entre los dientes. La velocidad de avance se mantiene alta, el motor trabaja menos.
En cambio, una hoja destinada al corte transversal multiplica los dientes (a menudo el doble o más) y adopta un ángulo de ataque más bajo, a veces negativo en algunos modelos. Cada diente corta las fibras perpendicularmente, lo que exige un contacto más fino para evitar el arranque. El resultado: un corte limpio, sin astillas visibles en las caras del panel o de la tabla.
Algunas hojas llamadas “universales” o “combinadas” intentan un compromiso. Alternan grupos de dientes con geometrías diferentes. Los comentarios de campo divergen en este punto: para trabajos de precisión (ebanistería, chapado), una hoja dedicada sigue siendo preferible, mientras que un aficionado ocasional puede conformarse con un modelo versátil sin pérdida de calidad significativa.
Para profundizar en la distinción entre estos dos tipos de corte, la guía de cortes longitudinales y transversales detalla las referencias visuales que permiten identificar rápidamente qué hoja utilizar según la dirección de la fibra.
Sierra circular de mesa o sierra ingletadora: qué herramienta para qué tipo de corte
La sierra circular de mesa destaca en el corte longitudinal. La guía paralela mantiene la pieza a una distancia constante de la hoja durante toda la longitud del corte. En las tablas de madera maciza o los paneles de gran tamaño, es la herramienta de referencia. La guía paralela determina la regularidad del corte longitudinal, mucho más que la potencia del motor.
La sierra ingletadora, por su parte, está optimizada para el corte transversal y los cortes en ángulo. La pieza permanece fija, la hoja desciende sobre la madera. Este principio limita la longitud de corte pero garantiza una precisión angular difícil de alcanzar de otra manera.
Sierras japonesas: una alternativa manual subestimada
Las sierras japonesas cortan tirando, no empujando. Esta mecánica reduce la flexión de la hoja y aumenta la precisión, especialmente en cortes finos.
- La dozuki, de espalda rígida, es adecuada para cortes transversales precisos en secciones estrechas (tenones, ensamblajes).
- La ryoba tiene una dentadura doble: un lado para el corte longitudinal, el otro para el transversal. Una sola herramienta reemplaza dos hojas distintas.
- Los modelos con dentadura fina producen un trazo de sierra muy delgado, lo que reduce la pérdida de material y facilita los ajustes al décimo de milímetro.
El trabajo tirando requiere un aprendizaje corto pero real. La presión debe mantenerse al mínimo para permitir que la dentadura trabaje sin desviarse.
Ajustes y errores frecuentes según la dirección de corte
En el corte longitudinal con sierra circular, la profundidad de la hoja se ajusta para que los dientes sobresalgan de la pieza solo unos milímetros. Un sobresaliente excesivo aumenta el riesgo de retroceso (kickback) y degrada la calidad del corte. Ajustar la profundidad de la hoja al mínimo necesario reduce el riesgo de kickback.
La velocidad de avance cuenta tanto como el ajuste mecánico. Empujar demasiado rápido una pieza en corte longitudinal provoca quemaduras en el canto, señal de que la madera permanece demasiado tiempo en contacto con los dientes sin avanzar lo suficiente. Demasiado lento, la hoja se calienta y la madera también se quema. El ritmo adecuado se reconoce por el sonido regular del motor y la ausencia de marcas oscuras en el canto.
Astillas en el corte transversal: causas y soluciones
El arranque de las fibras al salir de la hoja es el defecto más común en el corte transversal. Dos técnicas limitan este problema:
- Pegar un trozo de madera sacrificial (mártir) contra la cara de salida de la pieza. La hoja atraviesa el mártir antes de abandonar la pieza, lo que mantiene las fibras en su lugar.
- Aplicar una cinta adhesiva de enmascarar sobre la línea de corte. La cinta retiene las fibras superficiales y reduce visiblemente las astillas, incluso con una hoja de dentadura media.
- Utilizar una hoja con dentina alternada con ángulo negativo, que corta las fibras antes de evacuarlas en lugar de arrancarlas.
Nueva regulación europea sobre máquinas de corte: lo que cambia en 2027
La Regulación Máquinas (UE) 2023/1230 reemplazará la antigua directiva de máquinas a partir del 20 de enero de 2027. Después de esta fecha, solo las máquinas declaradas conformes al nuevo texto podrán ser comercializadas en el mercado europeo.
Para las sierras circulares de mesa, las sierras ingletadoras y otros equipos utilizados para cortes longitudinales y transversales, esta evolución refuerza los requisitos de documentación técnica y de responsabilidad del fabricante. Las funciones de seguridad integradas (incluidas las que utilizan inteligencia artificial) estarán reguladas de manera más estricta.
El texto también introduce la obligación de designar a una “persona responsable en la UE” para cualquier herramienta de corte vendida en el mercado europeo, incluidos los productos importados. Las sierras vendidas sin conformidad con el reglamento 2023/1230 no podrán ser comercializadas después de enero de 2027. Para los compradores, esto significa verificar la declaración de conformidad antes de cualquier compra de material nuevo a partir de esta fecha.
La elección entre corte longitudinal y transversal sigue siendo una cuestión de dirección de la fibra, hoja adecuada y ajuste de la máquina. Cada combinación herramienta-dentadura-ajuste produce un resultado diferente. Probar en un sobrante antes de comprometer la pieza definitiva sigue siendo la mejor garantía de calidad, independientemente del nivel de práctica.